
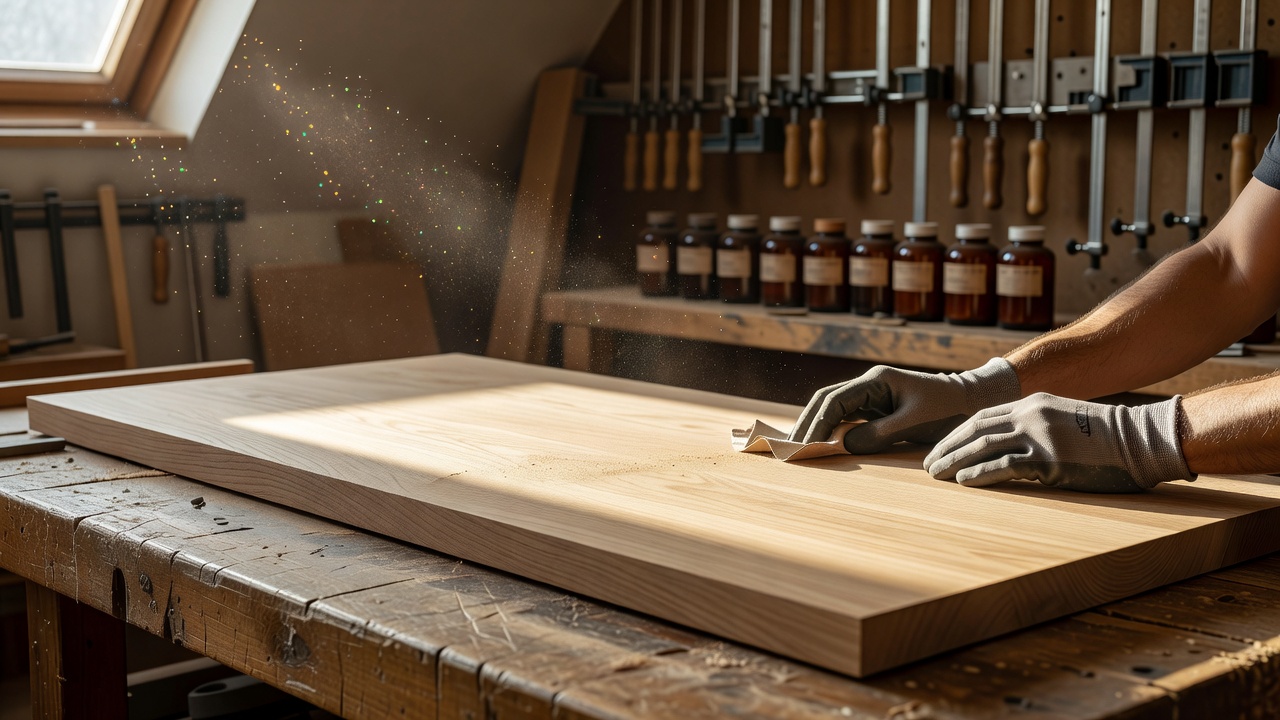
Olejowoskowanie drewna w warsztatach stolarskich zapewnia naturalny wygląd i ciepły dotyk powierzchni. Umożliwia też łatwą renowację punktową bez cyklinowania całości. Warunkiem uzyskania równomiernego połysku bez smug jest staranne przygotowanie materiału przed aplikacją powłok. Dopasowanie procesu do specyfiki surowca i warunków produkcyjnych pozwala uniknąć kosztownych poprawek na etapie wykończenia.
Kiedy olejowoskowanie ma sens w produkcji mebli?
Zabezpieczenie tego typu najlepiej sprawdza się na blatach kuchennych, stołach jadalnianych i meblach dekoracyjnych. Powierzchnia zachowuje naturalny rysunek słojów oraz przyjemny w dotyku charakter. Uszkodzenia można naprawić miejscowo bez cyklinowania całej partii. Intensywnie eksploatowane podłogi czy schody wymagają trwalszej bariery mechanicznej, na przykład lakieru poliuretanowego.
Wielu producentów mebli premium coraz częściej wybiera naturalne wykończenia. Profesjonalne oleje i woski do drewna pozwalają zachować paroprzepuszczalność materiału. Przykładowo, olejowany stół dębowy lepiej znosi miejscowe zmiany wilgotności w pomieszczeniu niż szczelnie polakierowany blat.
Jak wilgotność i szlif wpływają na chłonność drewna?
Parametry te zależą zawsze od karty technicznej (TDS) konkretnego systemu powłokowego. Sztywne ramy rzadko sprawdzają się w praktyce lakierniczej. Dokumentacja systemów Sikkens dla wybranych preparatów dopuszcza wilgotność rzędu 12–15%, podczas gdy inne materiały wymagają twardego limitu poniżej 12%. Zbyt mokry surowiec blokuje wnikanie substancji i tworzy przebarwienia.
Gatunki miękkie (sosna, świerk) chłoną preparaty szybko i nierównomiernie. Wymagają starannego odtłuszczenia żywic przed nałożeniem powłoki. Drewno twarde (dąb, jesion) przyjmuje środek wolniej, ale równiej. Końcowy szlif wymaga trzymania się wytycznych producenta – najczęściej jest to gradacja P150–P180. Polerowanie drobniejszym papierem zamyka pory drewna, powodując efekt wyświecenia i odrzucania powłoki.
Jak przygotować drewno przed aplikacją preparatów?
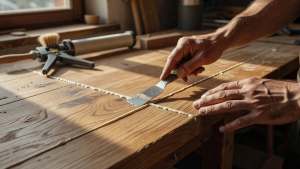
Proces zaczyna się od punktowej kontroli wilgotności miernikiem w kilku miejscach elementu. Stare powłoki lakiernicze usuwa się mechanicznie lub chemicznie. Powierzchnię wyrównuje się papierem o gradacji P80–P120, a następnie wykonuje szlif wykończeniowy wzdłuż włókien.
Dokładne odpylanie decyduje o równomiernym wchłanianiu preparatu. Najpierw używa się odkurzacza przemysłowego, potem wilgotnej ściereczki mikrofibrowej. Gatunki bogate w żywicę odtłuszcza się benzyną ekstrakcyjną. Jako dystrybutor lakierów i impregnatów rekomendujemy klientom sprawdzanie chłonności na każdym nowym transporcie surowca, używając do tego niewielkiego odpadu produkcyjnego.
Czym różni się aplikacja ręczna, natrysk i walce?
Aplikacja ręczna za pomocą pędzla z twardym włosiem lub bawełnianej szmatki daje pełną kontrolę nad procesem. Sprawdza się przy małych seriach, profilowanych frontach i rzeźbieniach. Natrysk niskociśnieniowy (HVLP) przyspiesza pracę na dużych, płaskich elementach. Metoda ta wymaga jednak dyszy o średnicy 1.4-1.8 mm i precyzyjnego ustawienia ciśnienia roboczego w okolicach 2-2.5 bara.
Techniki maszynowe dominują w wielkoseryjnej produkcji meblarskiej. Walce nanoszące połączone z padami polerskimi zapewniają powtarzalność grubości warstwy, często na poziomie 15-20 gramów na metr kwadratowy. Wybór narzędzia determinuje tempo pracy oraz dopuszczalną lepkość samego preparatu.
Jakie błędy powodują smugi i nierówne wysychanie?
Zbyt gruba warstwa pozostawiona na materiale to główna przyczyna powstawania smug. Nadmiar należy usunąć po 15–20 minutach od momentu nałożenia. Drobinki pyłu pozostawione po niedokładnym szlifowaniu blokują penetrację i tworzą szorstkie defekty na powierzchni.
Warunki otoczenia mocno rzutują na proces sieciowania powłok. Temperatura poniżej 15°C oraz wilgotność powietrza powyżej 70% wyraźnie spowalniają utlenianie. Skutkuje to długotrwałą lepkością mebla. Nierówne szlifowanie poszczególnych partii w produkcji seryjnej prowadzi z kolei do różnic w finalnym stopniu połysku.
Od czego zależy dobór powłok do gatunku drewna?
Wybór zależy od naturalnej chłonności surowca oraz zakładanego czasu schnięcia na hali. Drewno egzotyczne (np. merbau, teak) zawiera własne oleje i wymaga podkładu odcinającego. Szybkie tempo pracy wymusza stosowanie systemów szybkoschnących, gdzie odstęp między nakładaniem kolejnych warstw wynosi 4-6 godzin zamiast standardowych kilkunastu.
Powtarzalność efektu ułatwiają stabilne formulacje, takie jak rozwiązania z linii Nature od Sikkens. Ograniczają one ryzyko różnic kolorystycznych między partiami produkcyjnymi. W naszej krakowskiej mieszalni dobieramy odpowiednie lakiery poliuretanowe i oleje ściśle pod specyfikę konkretnego zlecenia. Jeśli planujesz zabezpieczenie dużej partii mebli, warto skonsultować parametry wybranego drewna przed wdrożeniem do produkcji.
Olejowoskowanie daje naturalny wygląd i łatwą renowację punktową, ale wymaga właściwego doboru do gatunku drewna i warunków produkcji. O równym połysku decydują wilgotność, gradacja szlifu, dokładne odpylanie oraz odtłuszczenie surowca. Znaczenie ma też metoda aplikacji i kontrola nadmiaru preparatu, zwłaszcza w produkcji seryjnej.
FAQ
Kiedy olejowoskowanie sprawdza się lepiej niż lakierowanie?
Olejowoskowanie sprawdza się tam, gdzie liczy się naturalny wygląd, ciepły dotyk i możliwość naprawy miejscowej bez cyklinowania całej powierzchni. Jest dobrym wyborem dla blatów, stołów i mebli dekoracyjnych. Przy podłogach i schodach częściej lepszą ochronę daje lakier poliuretanowy.
Jaka wilgotność drewna jest bezpieczna przed olejowoskowaniem?
Bezpieczna wilgotność zależy od konkretnego systemu powłokowego i jego karty technicznej. W praktyce wiele materiałów wymaga drewna poniżej 12%, a część systemów dopuszcza zakres 12–15%. Zbyt wilgotny surowiec ogranicza wnikanie preparatu i zwiększa ryzyko przebarwień.
Dlaczego zbyt drobny szlif pogarsza efekt olejowoskowania?
Zbyt drobny szlif zamyka pory drewna i zmniejsza chłonność powierzchni. W efekcie preparat może się gorzej rozkładać, a miejscami tworzy się efekt wyświecenia lub odrzucania powłoki. Najczęściej stosuje się wykończenie w zakresie P150–P180, zgodnie z zaleceniami producenta.
Która metoda aplikacji daje najbardziej równy efekt na dużych elementach?
Na dużych, płaskich elementach przewagę ma natrysk niskociśnieniowy lub aplikacja maszynowa. Natrysk przyspiesza pracę i pozwala lepiej kontrolować rozkład warstwy, a walce zapewniają wysoką powtarzalność w produkcji seryjnej. Aplikacja ręczna jest bardziej precyzyjna przy małych seriach i elementach profilowanych.
Skąd biorą się smugi i lepka powierzchnia po olejowoskowaniu?
Najczęściej winna jest zbyt gruba warstwa pozostawiona na materiale oraz niewystarczające usunięcie nadmiaru preparatu. Problemy powodują też pył po szlifowaniu, zbyt niska temperatura i zbyt wysoka wilgotność powietrza. W produkcji seryjnej dodatkowym źródłem różnic jest nierówne przygotowanie kolejnych partii drewna.


Dodaj komentarz